Artykuł sponsorowany
Jak przygotowane elementy z litego drewna porządkują pracę w stolarni
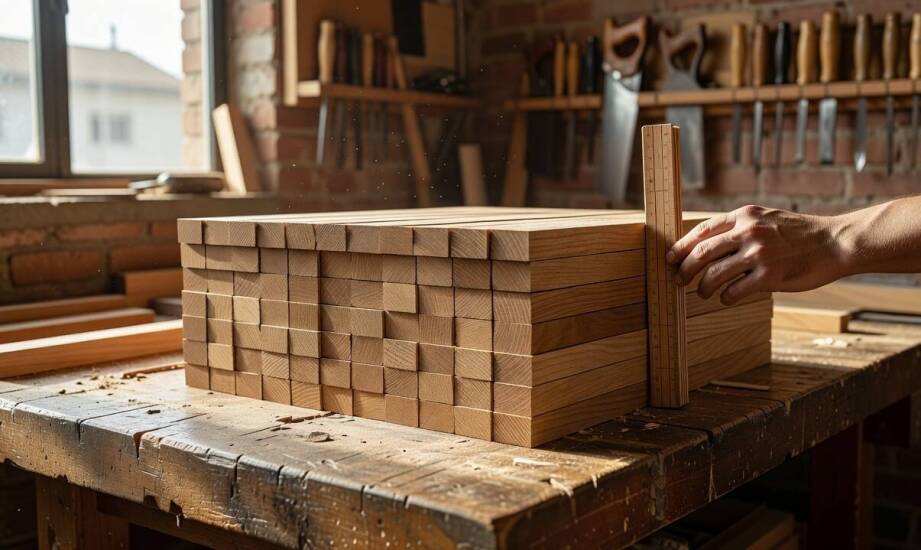
Ten sam gatunek drewna potrafi diametralnie zmienić harmonogram pracy warsztatu. Surowiec prosto z lasu wymaga wielomiesięcznego sezonowania na wolnym powietrzu, ostrożnego suszenia w komorach i żmudnego wyrównywania na masywnych strugarkach. Półprodukt obrobiony już do konkretnych wymiarów od razu trafia na piły formatowe i stoły montażowe. Różnica polega na wyeliminowaniu najdłuższego, najbardziej kosztownego i obarczonego dużym ryzykiem błędu etapu obróbki wstępnej. Brak konieczności samodzielnego usuwania ukrytych wad, pęknięć i naturalnych krzywizn pozwala stolarzom skupić się wyłącznie na precyzyjnym docięciu oraz estetycznym łączeniu detali. Decyzja o zakupie ustandaryzowanych płyt klejonych wyraźnie odciąża budżet firmy stolarskiej, ponieważ odpada koszt utrzymania specjalistycznego parku maszynowego oraz rachunki za energię pobieraną przez suszarnie.
Przeczytaj również: Wizja lokalna przed montażem klimatyzacji w domu — co trzeba ustalić, zanim ruszą prace
Wpływ parametrów obróbki wstępnej na harmonogram operacji
Suszenie drewna do optymalnego poziomu wilgotności gwarantuje zachowanie nadanego kształtu podczas wszystkich prac montażowych. Zbyt wysoka wilgotność powoduje systematyczne kurczenie i późniejsze pękanie połączeń, natomiast nadmierne przesuszenie skutkuje niepożądaną kruchością materiału. Rygorystycznie kontrolowana stabilność wymiarowa sprawia, że lamela nie wypacza się podczas głębokiego frezowania ani tuż po sklejeniu gotowego blatu. Maszynowe wyrównywanie krawędzi ma kluczowe znaczenie dla szczelności połączeń i ostatecznej wytrzymałości spoiny. Strugarki czterostronne nadają deskom równą grubość i perfekcyjnie gładką powierzchnię w jednym przejściu przez głowice tnące. Właściwie przygotowany materiał przyspiesza formatowanie na piłach numerycznych i pozwala na bezproblemowe nałożenie cienkiej warstwy kleju. Nowoczesny warsztat omija tym samym uciążliwy etap wielokrotnego przepuszczania krzywych desek przez grubościówkę oraz nieustannych pomiarów mikrometrycznych.
Przeczytaj również: Jakie korzyści niesie ze sobą stosowanie bortnic do rusztowań w budownictwie?
Przy realizowaniu rozbudowanych zleceń seryjnych gwarantowana powtarzalność partii odgrywa rolę ważniejszą, niż znalezienie jednej deski o pięknym usłojeniu. Skupienie dużego dostawcy na precyzyjnej kontroli jakości i automatycznym skanowaniu surowca pozwala skutecznie odrzucić pęknięcia czy zbutwiałe sęki przed klejeniem. Identyczne parametry mechaniczne i gęstość każdej paczki dają pewność, że poszczególne segmenty rozległej zabudowy kuchennej zachowają ten sam odcień. Brak technologicznych niespodzianek materiałowych oznacza harmonijną pracę całej zmiany roboczej, bez nagłych przestojów i szukania drewna zastępczego.
Przeczytaj również: Jakie są najważniejsze zasady dotyczące bezpieczeństwa na autostradzie, które są omawiane podczas szkoleń w ośrodku szkolenia kierowców szubi?
Zróżnicowane wymagania techniczne dla mebli, schodów i podłóg
Obróbka litego buku czy dębu wymaga uwzględnienia finalnego przeznaczenia konkretnego elementu w projektowanym wnętrzu. Wielkoformatowe fronty oraz obszerne blaty meblowe potrzebują nienagannej estetyki i perfekcyjnej płaskości płaszczyzn, dlatego proces suszenia celuje w wilgotność rzędu 8-12 procent. Stopnie schodowe codziennie przenoszą duże obciążenia dynamiczne. Stolarze szukają do takich realizacji twardych partii surowca suszonych do poziomu 6-10 procent i zachowują masywne przekroje desek. Tradycyjne posadzki bezustannie naraża się na intensywne ścieranie i gwałtowne wahania klimatu w pomieszczeniach, co wymusza odpowiednie zabezpieczenie powierzchni. Drewniane parapety pracują w trudnych warunkach cieplnych bezpośrednio nad gorącymi grzejnikami. Odpowiednio dobrana technologia mocnego klejenia wąskich lameli skutecznie przeciwdziała tam naturalnemu, niszczącemu łódkowaniu struktury.
Wytrzymałe płyty konstrukcyjne powstają z rygorystycznie selekcjonowanych elementów, łączonych na mikrowczepy lub w całości na długościach dochodzących do pięciu metrów. Wykorzystanie takich gotowych formatek pozwala w większości przypadków zmniejszyć ilość bezużytecznych wiórów i ścinków. Ograniczenie ilości odpadów obniża koszty związane z wywozem resztek poprodukcyjnych i zapobiega zapychaniu systemów odciągowych na hali. Dokładna kalibracja fabryczna wyklucza wielogodzinne przestoje, wynikające dawniej z konieczności ręcznego wyrównywania krawędzi lub szlifowania wyczuwalnych uskoków między pasami.
Działający na Podkarpaciu Zakład Grabo Waldemar Irzyk, szerzej znany na rynku pod marką GRABO, specjalizuje się w dostarczaniu wytrzymałych bukowych i dębowych płyt klejonych. Przedsiębiorstwo ulokowane w miejscowości Niebocko opiera produkcję na dwóch niezależnych zakładach, posiadających wydajne suszarnie komorowe i rozbudowane strugarnie do drewna. Firma systematycznie przetwarza ponad dziesięć tysięcy metrów sześciennych litej tarcicy w skali jednego roku. Pełna kontrola nad warunkami suszenia i precyzją klejenia umożliwia wysyłanie stolarzom elementów gotowych do cięcia na finalny wymiar, bez dodatkowych poprawek.
Wyśrubowane parametry użytkowe drewnianego półproduktu zawsze wynikają z przestrzegania pełnego reżimu technologicznego w procesie obróbki wstępnej. Prawidłowy materiał musi pasować do tempa pracy konkretnego warsztatu stolarskiego i przewidywanych obciążeń gotowego mebla w domu klienta. Wprowadzenie maszynowo obrobionych i precyzyjnie skalibrowanych formatek przenosi ciężar odpowiedzialności za wymiarową stabilność z lokalnego rzemieślnika na producenta płyt. Rezygnacja z samodzielnego suszenia i strugania grubych pni zwalnia cenną przestrzeń magazynową na terenie zakładu. Zyskane w ten sposób miejsce pozwala bezpiecznie zamontować nowoczesne centra obróbcze CNC, a praca na sprawdzonym surowcu ogranicza ryzyko kosztownych reklamacji.
Kategorie artykułów
Polecane artykuły
Jakie wsparcie oferuje adwokat w sprawach rodzinnych i cywilnych?

Dlaczego warto postawić na zegarki z serii G-Shock?

Przegląd dostępnych modeli suszarni do zbóż – co wybrać dla swojego gospodarstwa?
